Sur cette page
En bref : La réception en usine (FAT) et la réception sur site (SAT) ne valent le déplacement que si elles éprouvent le procédé décrit au contrat, y compris ce que fait la cellule quand quelque chose se passe mal. Un robot qui répète un mouvement propre dans l’atelier du fournisseur ne démontre pas grand-chose.
À quoi sert la réception
La réception est le moment où le risque, et le plus souvent le paiement, passent du fournisseur à l’acheteur. Si les essais sont vagues, ce transfert se fait sur une impression et non sur des preuves. La FAT demande si la cellule telle que construite fait ce qui a été spécifié, avant d’être démontée et expédiée, quand les défauts sont encore peu coûteux à corriger. La SAT demande si la cellule installée le fait dans votre usine, avec vos énergies, vos équipements voisins et vos opérateurs. Le contenu de l’une et de l’autre est celui que fixe le contrat ; il faut donc l’écrire avant la commande et non le négocier le jour de l’essai.
Rendez chaque exigence observable
Associez à chaque ligne du cahier des charges une méthode d’essai, un résultat attendu, une tolérance et un témoin nommé. « Fonctionne correctement » ne peut pas échouer, et ne peut donc pas vraiment réussir non plus ; « traite le nombre convenu de pièces consécutives sans intervention de l’opérateur, avec un temps de cycle inférieur ou égal à la valeur convenue » le peut. Séparez les familles d’exigences (cadence, qualité des pièces, protecteurs, interface opérateur, communications, documentation) afin qu’un bon résultat dans l’une ne masque pas une lacune dans une autre.
Ce que la FAT peut et ne peut pas montrer
Chez le fournisseur, vérifiez ce qui voyage avec la cellule : le réglage de l’outillage et du préhenseur, les options de robot et de contrôleur réellement installées, l’affectation des entrées/sorties, les séquences normales, la réaction documentée aux défauts et la reprise qui suit, ainsi que les projets de manuels et de supports de formation. Utilisez des pièces représentatives approuvées par les deux parties, y compris des pièces proches des limites de tolérance, car une FAT menée sur des échantillons triés sur le volet prouve seulement que les échantillons triés sur le volet fonctionnent. Consignez chaque écart avec un responsable, une échéance et la preuve qui permettra de le clore. La FAT ne peut rien montrer de ce qui dépend de votre site : le sol et les ancrages, l’alimentation électrique et l’air comprimé, l’interface réelle avec la ligne et les protecteurs tels qu’ils seront finalement installés.
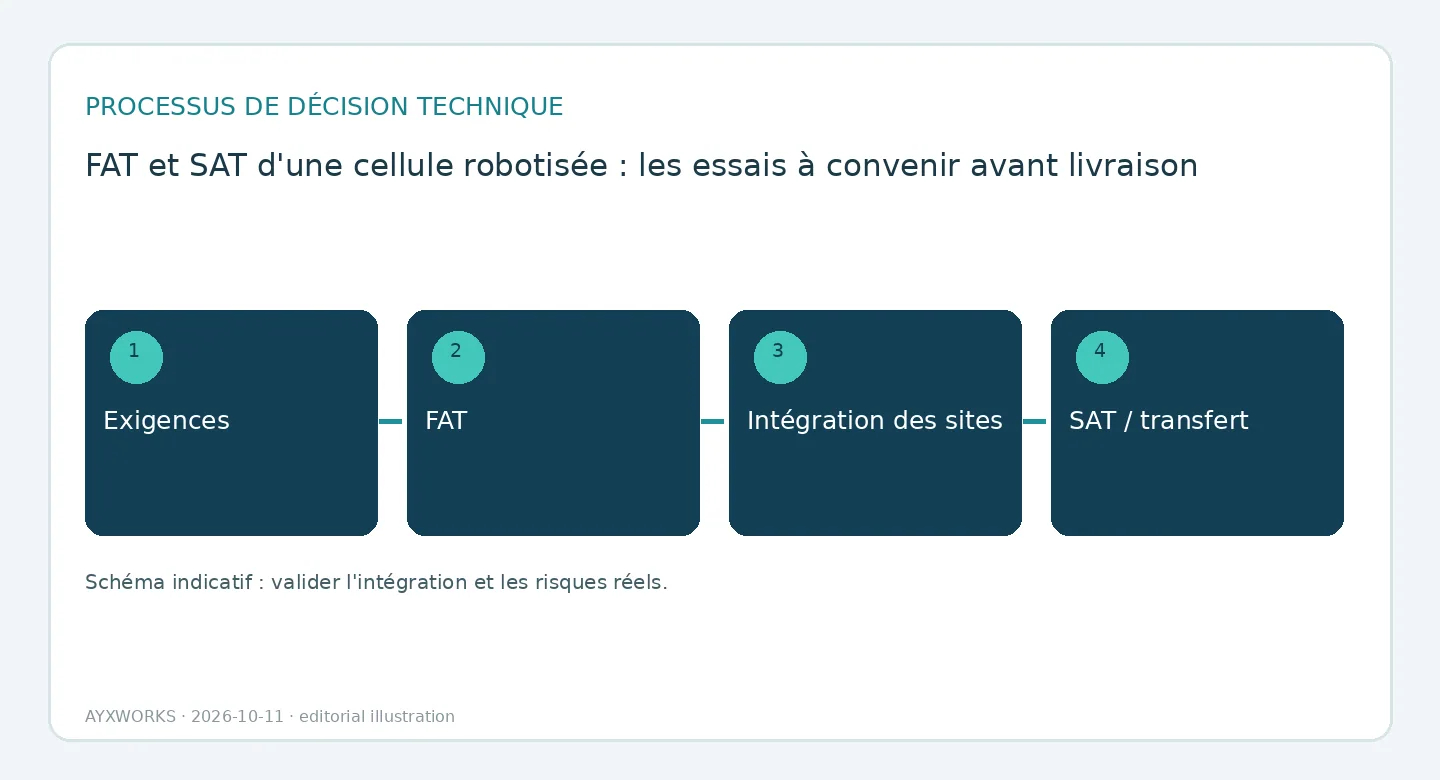
Ce que la SAT doit ajouter
La SAT reprend les essais critiques sur le système installé et ajoute ceux qui étaient impossibles auparavant : la communication réelle avec la ligne, la synchronisation avec les équipements en amont et en aval, le comportement sur arrêt d’urgence et en conditions anormales, et une production soutenue avec l’effectif habituel. Toute modification apportée entre la FAT et la SAT doit être listée et réessayée, et non acceptée en silence. La validation des protecteurs et des fonctions de sécurité sur la cellule installée relève du travail de sécurité de l’application robotisée, objet de la norme ISO 10218-2:2025 ; planifiez-la comme un poste distinct, avec son propre responsable. Un essai est en soi une opération non routinière, l’une des conditions dans lesquelles, selon l’OSHA, surviennent de nombreux accidents avec des robots ; le plan doit donc aussi préciser comment les personnes sont protégées pendant les essais.
Prononcer la réception avec des réserves
Un essai ne peut être déclaré réussi avec des réserves mineures que si le contrat le permet et si la liste attribue à chaque réserve un responsable, une date et une conséquence. Une fonction de sécurité ou de procédé manquante est un point bloquant, pas une réserve. Avant la remise finale, obtenez les sauvegardes des programmes et des paramètres, les plans conformes à l’exécution, la liste des pièces de rechange et la formation convenue.
Liste de contrôle avant d’engager un budget ou un périmètre
- Une matrice exigences-essais avec méthode, résultat attendu, tolérance et témoin.
- Des pièces représentatives approuvées, y compris des échantillons limites, et un critère de cadence écrit.
- Des essais de défaut et de reprise énumérés un par un, et non « gestion des défauts correcte ».
- Une liste des écarts de FAT avec responsable, échéance et preuve de clôture, et un journal des modifications entre FAT et SAT.
- La validation de la sécurité planifiée comme un poste distinct, avec un responsable désigné.
Ce que ce guide n’établit pas
Ce guide est une aide à la planification. Ce n’est ni un modèle de contrat, ni un rapport d’essai, ni un conseil juridique, et il ne rapporte aucun essai de cellule. Réussir une FAT ou une SAT n’est pas une déclaration de conformité et ne remplace ni l’évaluation des risques ni la validation des fonctions de sécurité, qui doivent être menées sur le système réel par des personnes dûment qualifiées.
Sources et vérifications complémentaires
- ISO — ISO 10218-2:2025, Robotics — Safety requirements — Part 2: Industrial robot applications and robot cells (applications de robots industriels et cellules robotisées ; page du catalogue ; 2025-02 ; consulté le 2026-10-11).
- OSHA — Robotics : page de synthèse indiquant que de nombreux accidents avec des robots surviennent dans des conditions de fonctionnement non routinières, essais compris (non daté ; consulté le 2026-10-12).
Prochaine étape utile
Si vous préparez un plan de réception, partez de votre cahier des charges et repérez chaque ligne qui n’a pas d’essai, puis consultez la page Robotique et automatisation. Les projets qui partent de là sont définis et livrés par l’intermédiaire d’Eurobots/ReBots, et l’évaluation commence par la faisabilité et la répartition des responsabilités, non par une installation clés en main tenue pour acquise. Le parcours d’ingénierie à l’origine de ces guides figure dans le portfolio AYXWORKS.
Crédit photo: ayxworks — Original / rights held.


